Opublikowano 1 maja 2024Zaktualizowano 7 listopada 20265 min czytania
Jak frezuje się materiały POS
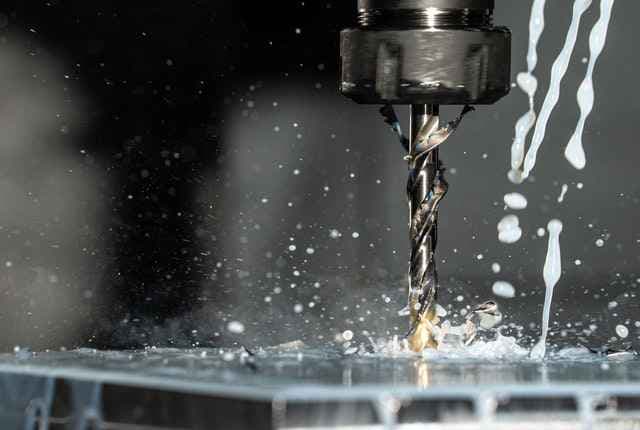
POS to nie tylko plexi. Frez CNC bierze też dibond, MDF, HIPS i sklejkę — byle dobrany frez i chwyt.
Autor: Marek Godlewski · Właściciel, Pleximade · LinkedIn
- POS
- CNC
- frezowanie
Surowce w displayach
Oprócz plexi w POS kręcą się: sklejka, MDF, HPL, dibond, PVC, HIPS. Wybór zależy od obciążenia, wyglądu, budżetu i tego, czy display jest na sezon, czy na lata.
Często łączymy materiały: plexi w strefie produktu, dibond w headerze, metal w stopce.
Frez CNC: Frezowanie CNC. Hub: Materiały POS. Produkt: Ekspozytory z plexi.
Materiał POS × frez
Co najczęściej frezujemy pod merch:
| Materiał | Typowe użycie w POS | Uwaga frezerska |
|---|---|---|
| Plexi | Gniazda, półki, boki | Czasem laser zamiast freza |
| Dibond | Headery, logo frezowane | Lico — nie szarpać |
| MDF / sklejka | Korpusy, stopki | Krawędź widoczna vs malowana |
| HIPS / PVC | Lżejsze elementy | Parametry pod tworzywo |
| HPL | Wybrane blaty / lica | Narzędzie i chwyt |
Przykłady z hali
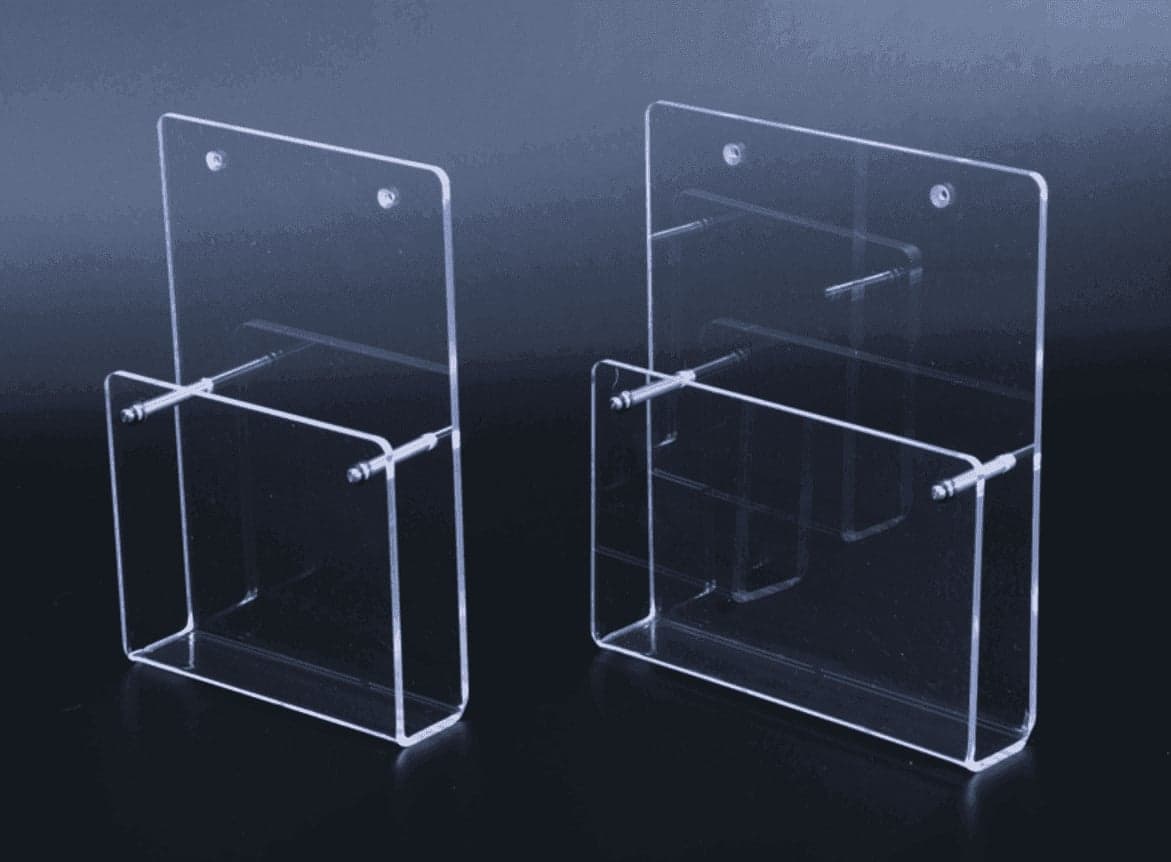
Gniazda pod SKU w grubszym PMMA: frez kieszeni, kontrola przymiarką produktu.
Header dibond z frezowanym logo + otwory pod LED.
Korpus MDF pod oklejenie / malowanie + plexi front — dwie operacje, jedna wycena ścieżki.
Hybryda laser+CNC: cienka plexi laserem, pogłębienia frezem w tym samym zleceniu.
Dlaczego frez CNC w merchu
Powtarzalne gniazda, otwory montażowe i pogłębienia w jednej operacji. Ręczna obróbka nie dotrzyma tempa ani tolerancji przy sieciach.
Stół próżniowy i magazyn frezów pozwalają przechodzić między tworzywami bez półdnia przezbrojenia.
Kolejność z UV/gięciem planujemy z góry, żeby nie porysować lica i nie psuć adhezji druku.
Checklist frezowania POS
Plik pod frez POS:
- Materiał i grubość każdej części
- DXF/AI/STEP — skala 1:1
- Oznaczone: kontur / kieszeń / otwór
- Krytyczne wymiary gniazd SKU
- Ilość lokalizacji / sztuk
- Czy potem UV, gięcie, klejenie, LED
- Prototyp — tak/nie
Gniazda, headery, korpusy — trzy frezy
Gniazdo SKU: przymiarka produktu wygrywa z mailem „około 40 mm”. Luz montażowy ustalamy tak, by flakon wchodził bez rysowania i bez luzu „latającego”.
Header dibond: frez logo + otwory pod LED/łączniki. Parametry i podparcie chronią lico przed szarpaniem. Cienkie mostki w wektorze wycinamy na etapie pliku.
Korpus MDF/sklejka: krawędź widoczna vs pod malowanie to inna akceptacja freza. Ustalamy wykończenie przed startem, nie po obejrzeniu pierwszej sztuki „za szorstkiej”.
Hybryda z laserem: cienkie elementy estetyczne laserem, kieszenie i pogłębienia frezem. Jedna wycena ścieżki, dwa stanowiska, jedna baza wymiarowa.
Nesting i ekonomia short-runu
Stół 2100×3100 mm pozwala zbierać headery i półki z jednego arkusza. Widać to w koszcie materiału przy 10–40 szt. — dlatego pliki zamykamy przed nestowaniem, nie w trakcie.
Zmiana średnicy gniazda w połowie fali to nowy program i ryzyko dwóch populacji w jednej dostawie. v produkcyjna jest zamknięta świadomie.
Po frezie: czyszczenie wióru przed UV i klejeniem. Wiór pod farbą albo w spoinie to reklamacja, której nie naprawia „dokładka grafiki”.
Brief: materiał, grubość, plik, krytyczne gniazda, ilość → wycena. Frezowanie CNC · Materiały POS · park maszyn.
Bezpieczeństwo i powtarzalność
Przy osłonach technicznych frezujemy pod wskazane mocowania, nie według zdjęcia z telefonu, jeśli da się dostać rysunek. Przy POS — pod planogram i SKU.
Kontrola wyrywkowa w serii + pomiar krytycznych po zmianie narzędzia. To nudne i właśnie dlatego działa.
Częste pytania
Frez czy laser do gniazd?
Zależy od grubości i pogłębienia. Typowe cienkie formatki — często laser. Kieszenie i grubość — frez.
Czy frezujecie tylko plexi?
Nie — dibond, sklejka, MDF, HIPS, PVC i inne płyty z briefu.
Od ilu sztuk?
Od 1 sztuki. Serie z nestingu wychodzą korzystniej jednostkowo.
Następny krok
Wyślij materiał i plik na wycena. Frezowanie CNC · Materiały POS · Ekspozytory z plexi.
Programista freza czyta brief inaczej niż designer: patrzy na mocowanie, wejścia narzędzia, mostki i kolejność operacji. Dlatego plik „ładny w AI” bywa przerabiany na frezerski bez zmiany wyglądu finalnego.
Podparcie arkusza na stole przy cienkim dibondzie chroni przed drganiami i szarpaniem lica. Parametr posuwu bez podparcia to przepis na falę krawędzi.
Gniazda pod produkty owalne i stożkowe projektujemy z sekcją — sam wymiar „średnicy max” z maila nie wystarcza. Przymiarka SKU zamyka dyskusję.
Przy headerach z LED frezujemy kanały i otwory tak, by montaż elektroniki nie dłubał konstrukcji nożem na obiekcie. Serwis lubi przewidywalność.
Klejenie po frezie: krawędzie pod spoinę muszą być czyste i spasowane. Frez „na styk” bez naddatku klejowego kończy się walką na hali.
Dokumentacja v produkcyjnej obejmuje średnice frezów użytych w serii. Wymiana narzędzia mid-run bez zapisu to ryzyko skoku wymiaru gniazda.
Nesting łączy POS z elementami reklamy wizualnej na jednym arkuszu tylko gdy grubość i materiał są wspólne. Nie mieszamy „by zaoszczędzić” kosztem jakości krawędzi.
Po frezie i przed UV odmuch / mycie zgodnie z materiałem. Farba nie lubi pyłu frezerskiego — to banalne i najczęstsze źródło reklamacji „kropek” na headerze.
Materiał, grubość, DXF, SKU, ilość, termin → wycena. Frezowanie CNC · Cięcie plexi laserem · Materiały POS.
Mikrofrezy do detalu vs frezy zdzierające do kieszeni: dobór narzędzia widać w czasie cyklu i w jakości dna gniazda. Nie jeden frez „na wszystko”.
Przy sklejce na stoiska pilnujemy kierunku włókien na krawędzi widocznej. Estetyka freza to część odbioru stoiska, nie tylko pasowanie dystrybutora.
Gabaryty po frezie muszą wejść w transport i windę obiektu. Czasem dzielimy element konstrukcyjnie z łącznikami — lepiej na rysunku niż na parkingu pod centrum.
Szkolenie merchu: krótka instrukcja „jak nie zarysować gniazda przy uzupełnianiu SKU” zmniejsza reklamacje, których frez nie naprawi.