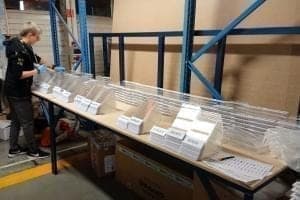
Opublikowano 30 maja 2024Zaktualizowano 7 listopada 20264 min czytania
Wycinanie laserowe — z czym to się je?
Ploter laserowy bierze wektor i tnie plexi z czystą krawędzią. Reszta to dobór mocy do grubości — i sensowny nesting.
Autor: Marek Godlewski · Właściciel, Pleximade · LinkedIn
- laser
- technologie
- plexi
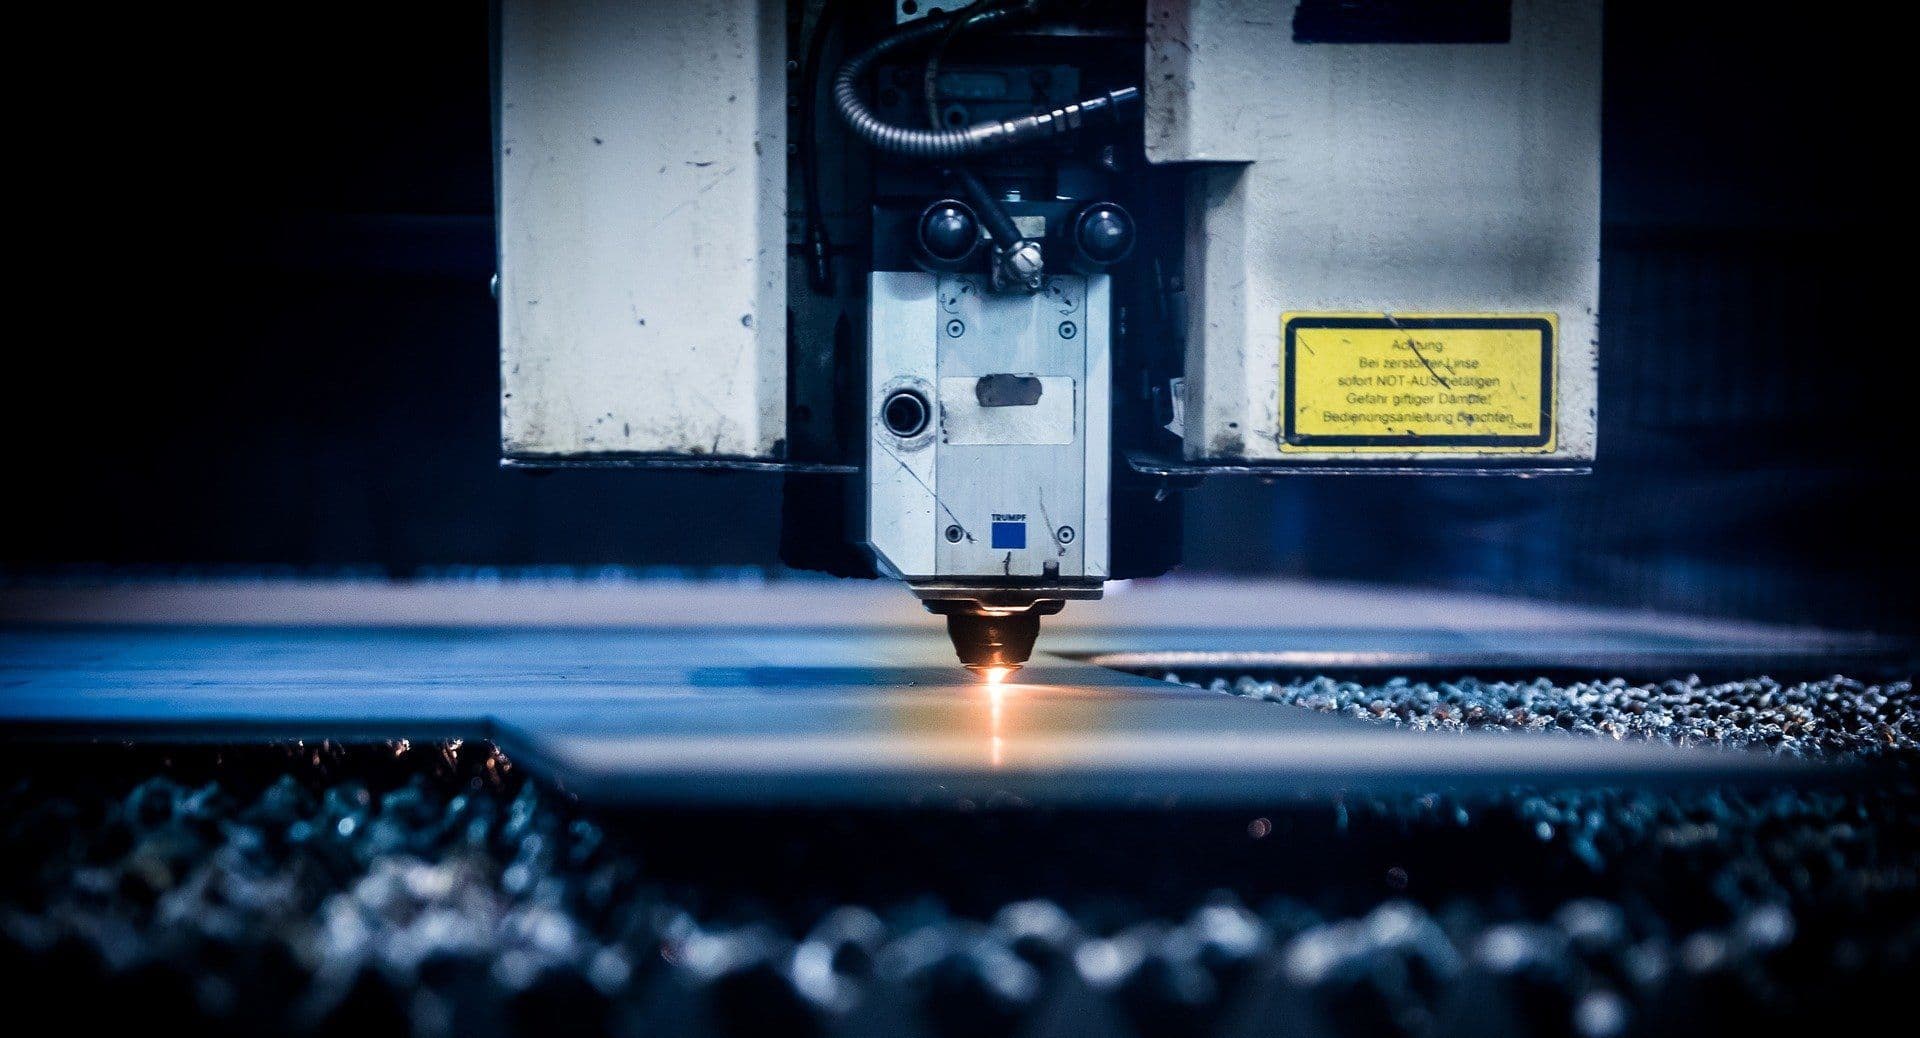
Laser CO2 w praktyce, nie w folderze
Wycinanie laserowe to obróbka sterowana plikiem wektorowym. Głowica jedzie po konturze; moc i prędkość dobieramy do tworzywa oraz grubości. U nas pole robocze to 2500×1500 mm — spokojnie na duże formatki POS i litery.
Przy plexi krawędź często wychodzi błyszcząca, bez osobnego polerowania. Dlatego litery, kieszenie i detale ekspozytorów tak chętnie idą na laser. Usługa: Cięcie plexi laserem.
Poza plexi laserem tniemy lub grawerujemy m.in. sklejkę, tekturę, korki, skóry i laminaty. Po przygotowaniu powierzchni da się też znakować wybrane metale — to inna procedura niż czyste cięcie PMMA.
Laser vs CNC — szybki wybór
Oba narzędzia mamy na hali. Nie konkurują ze sobą w folderze — uzupełniają się w jednym zleceniu.
| Pytanie | Raczej laser | Raczej CNC |
|---|---|---|
| Cienka/średnia plexi, sam kontur | Tak | Rzadziej |
| Czysta, błyszcząca krawędź estetyczna | Tak | Inny charakter krawędzi |
| Pogłębienia, kieszenie, gruba płyta | Ograniczenia | Tak |
| Dibond, sklejka, otwory montażowe | Czasem grawer/cięcie | Tak — frez |
| Litery i detale POS | Bardzo często | Gdy konstrukcja wymaga freza |
Jak wygląda proces u nas
Sprawdzamy kontury, ustawiamy fokus i prędkość, kładziemy płytę, tniemy, kontrolujemy kluczowe wymiary. Nesting na płycie ogranicza odpad — przy short-runie widać to w koszcie materiału.
Na wejściu: AI, DXF, PDF wektorowy. Bitmapa to podgląd. Brak pliku: szkic — zwektoryzujemy (Projektowanie).
Grawer na tej samej linii: Grawerowanie laserowe. Formatki „na wymiar” bez skomplikowanego POS: Cięcie plexi na wymiar.
Przykłady z hali
Litery z plexi pod LED: kontur laserem, potem korpus i podświetlenie — Litery przestrzenne.
Gniazda w półce ekspozytora: laser przy typowych grubościach; gdy potrzeba pogłębienia — frez CNC w tej samej ścieżce zlecenia.
Seria identycznych detali POS: jeden plik, powtarzalność, pakowanie pod lokalizacje. Deadline kampanii wpisujemy w wycenie, nie „ASAP na słowo”.
Checklist pliku pod laser
- Wektor, skala 1:1 mm
- Zamknięte kontury cięcia
- Osobna warstwa graweru (jeśli jest)
- Grubość i rodzaj plexi / innego materiału
- Ilość i termin
- Które wymiary są krytyczne
Parametry, o które pytamy (bez ściemy)
Grubość i gatunek plexi, czy krawędź ma być ekspozycyjna, czy detal idzie potem pod klejenie, czy w tym samym pliku jest grawer. Od tego zależy ustawienie mocy i kolejność operacji.
Przy literach pytamy o minimalną szerokość ścieżki — zbyt cienkie szeryfy wypadają albo są kruche w transporcie. Lepiej skorygować wektor przed cięciem niż po.
Nesting: układamy detale na arkuszu tak, by ograniczyć odpad. Przy nieregularnych kształtach różnica w zużyciu materiału bywa zauważalna w wycenie short-runu.
Czego laser nie lubi
Bardzo grubych płyt z oczekiwaniem idealnej krawędzi „jak przy 3 mm”. Głębokich kieszeni pod elektronikę. Niektórych kompozytów lepiej frezowanych.
Otwartych konturów i skali „na oko”. To nie kaprys — to ryzyko złego detalu w całej serii.
Gdy brief miesza cięcie i opis na jednej warstwie, zatrzymujemy się na kontroli pliku. Lepiej dzień pytania niż noc poprawiania płyty.
Materiały poza plexi — krótki przewodnik
Sklejka i HDF: grawer i cięcie przy sensownych grubościach — inny zapach i krawędź niż plexi, inne parametry.
Tektura i korek: prototypy, szablony, opakowania prezentacyjne. Laminaty grawerskie: tabliczki i oznaczenia.
Metal: nie jest domyślną ścieżką CO2 jak przy plexi. Jeśli brief dotyczy stali, mówimy wprost o ograniczeniach i alternatywach zamiast obiecywać cud.
Jakość krawędzi i limity grubości
Przy typowych grubościach plexi laser daje krawędź gotową na ekspozycję. Im grubiej, tym więcej uwagi na dobór mocy i ryzyko innego charakteru krawędzi — czasem lepiej rozważyć CNC albo cięcie na wymiar inną ścieżką.
Klejenie po laserze: krawędź bywa korzystna, ale spasowanie i czystość nadal zależą od operatora i chemii. Nie każdy detal „po laserze” automatycznie klei się idealnie bez przygotowania.
Grawer w tym samym cyklu: matowy rysunek logo, skale, oznaczenia merch. Głębokość ustalamy próbką — za głęboki grawer osłabia cienkie mostki w literach.
Dla short-runów nestujemy detale tak, by z arkusza wyjść maksymalnie dużo sztuk bez psucia kierunku włókien... w plexi nie ma włókien, ale jest kierunek folii ochronnej i ekonomia odpadu.
Folie ochronne zdejmujemy według procesu: czasem przed UV, czasem po cięciu. Zły moment zdejmowania kończy się odciskami albo zabrudzeniem pod drukiem.
Macie plik? wycena. Chcecie najpierw porównać z frezem? Frezowanie CNC.
Przy literach przestrzennych laser często jest pierwszym krokiem, a nie całym produktem. Korpusy, LED i montaż dokładamy w tej samej wycenie albo jasno dzielimy zakres.
Dla detali technicznych z plexi laser bywa szybszy od freza przy czystym konturze. Gdy pojawia się pogłębienie pod nakrętkę, wracamy do CNC.
Kontrola jakości: sprawdzamy kluczowe wymiary i wizualnie krawędź. Przy seriach robimy pomiar co określoną partię, nie tylko na pierwszej sztuce.
Linki do usług
Cięcie laserem: Cięcie plexi laserem. Formatki: Cięcie plexi na wymiar. Grawer: Grawerowanie laserowe. Gdy potrzeba freza: Frezowanie CNC. Wycena: wycena.
Częste pytania
Jaka dokładność cięcia?
Orientacyjnie do ok. 0,2 mm przy sensownym pliku i materiale. Krytyczne pasowania oznacz w briefie.
Czy laser zastąpi CNC?
Nie w każdej operacji. Pogłębienia i grube płyty często zostają na frezarce (Frezowanie CNC).
Ile sztuk minimum?
Od 1 sztuki. Short-run i serie też — wycena zależy od nestingu i przezbrojenia.
Następny krok
Wyślij DXF/AI lub szkic na wycena. Opis usługi: Cięcie plexi laserem. Porównaj z CNC, jeśli masz pogłębienia: Frezowanie CNC.