Opublikowano 31 maja 2024Zaktualizowano 7 listopada 20265 min czytania
Dokładność pomiarowa w obróbce CNC
W serii POS liczy się, czy setna sztuka ma te same gniazda co pierwsza. Tu wchodzi dokładność CNC.
Autor: Marek Godlewski · Właściciel, Pleximade · LinkedIn
- CNC
- jakość
- produkcja
Dokładność mierzona i wykonywana
W metrologii rozróżnia się to, co zakładamy w projekcie, i to, co wychodzi z maszyny. Różnica decyduje, czy detal przechodzi kontrolę — zwłaszcza przy małych otworach i gniazdach pod SKU.
Klasy tolerancji IT wyznaczają dopuszczalne odchyłki. Przy plexi i dibondzie trzymamy je w granicach sensownych dla montażu, nie „mikronów na folder”.
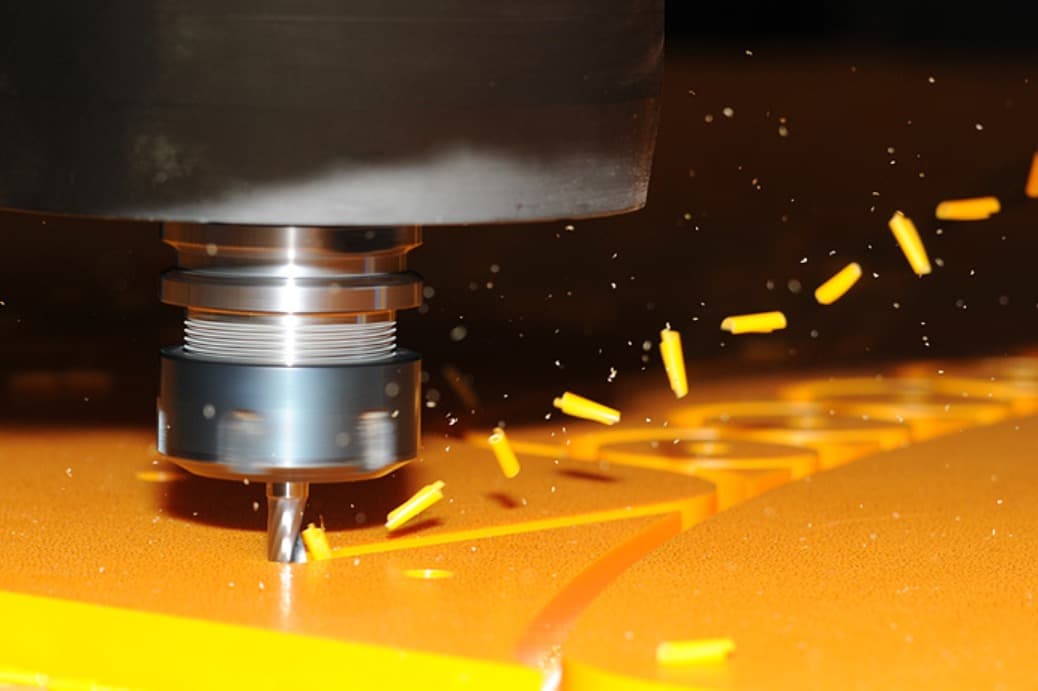
Frezarka Kimla, pole 2100×3100 mm: Frezowanie CNC. Stanowisko: park maszyn.
Skąd biorą się odchyłki
Najczęstsze źródła różnic wymiarowych:
| Źródło | Objaw | Co robimy |
|---|---|---|
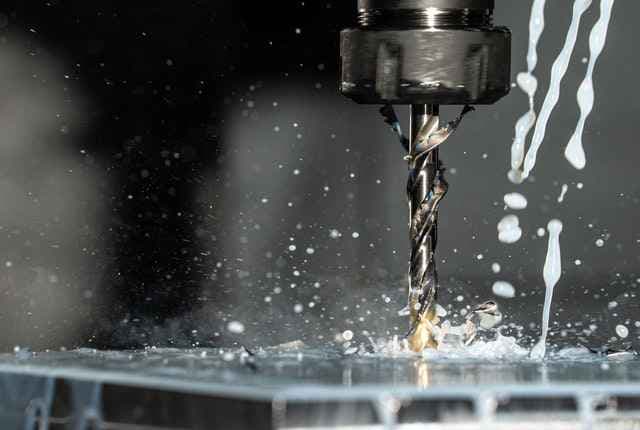
| Zużycie freza | Powolny dryf wymiaru | Kontrola + wymiana narzędzia |
| Zły frez / parametry | Drgania, zła krawędź | Dobór narzędzia pod materiał |
| Nieskalibrowany pomiar | Fałszywy alarm / przesunięcie | Kalibracja, powtórny pomiar |
| Zmiana SKU po akceptacji | Gniazdo nie pasuje | Gate v3 przed serią |
| Temperatura / naprężenia płyty | Delikatne odchyłki | Kontrola pierwszej sztuki |
Praktyka POS i osłon
Gniazdo beauty: przymiarka słoiczka wygrywa z samym PDF. Pierwsza sztuka → pomiar → seria.
Otwór pod uchwyt metalowy: krytyczna oś i średnica; reszta konturu ma luz montażowy.
Seria 80 szt.: nie puszczamy całości po jednym przejściu bez kontroli — robimy próbkę i pomiary okresowe.
Zmiana freza w trakcie fali bez kontroli = ryzyko dwóch populacji wymiarów w jednej dostawie.
Kontrola na hali — jak to wygląda
Po programie robimy przejście próbne, mierzymy gniazda/otwory, dopiero wtedy puszczamy partię. Przy POS często przykładamy realne SKU.
Tworzywa pracują inaczej niż stal — nie kopiujemy ślepo tolerancji z rysunku maszynowego bez rozmowy o funkcji detalu.
Dokumentacja: DXF/STEP + PDF z wymiarami. Sam JPG prawie zawsze za mało do odpowiedzialnej kontroli.
Checklist dokładności w briefie
Oznacz w briefie, co jest krytyczne:
- Które wymiary są krytyczne (lista)
- Pasowanie / uchwyt / SKU — dołącz rysunek lub próbkę
- Materiał i grubość
- Ilość i czy fala produkcyjna
- Tolerancje jeśli masz rysunek IT — które realnie obowiązują
- Czy detal idzie pod klejenie / UV potem
Co jest „krytyczne” w POS vs w osłonie
W beauty POS krytyczne jest gniazdo SKU i szerokość pod planogram. Odchyłka, która nie przeszkadza w CAD, wychodzi w rzędzie półek jako „falujący” display.
W osłonie BHP krytyczne są otwory pod uchwyty, grubość pod udar i dostęp serwisowy. Estetyka krawędzi freza schodzi na drugi plan wobec funkcji.
Oznaczanie tolerancji „jak w stali” na całym rysunku tworzywa kończy się albo nieuzasadnionym kosztem, albo konfliktem na odbiorze. Oznaczamy to, co merch lub montaż naprawdę mierzy.
Próbka / pierwsza sztuka z pomiarami krytycznych wymiarów zamyka program. Potem seria jedzie na ustalonym frezie i parametrach — zmiana narzędzia = ponowna kontrola.
Gate jakości, którego nie skracamy
Program → próbka → pomiar → akceptacja → partia. Klient, który zmienia SKU po akceptacji, restartuje gate. Lepiej nazwać to w mailu niż udawać dopasowanie „w biegu”.
Dokumentacja pomiarowa bywa w wycenie przy detalach przemysłowych. Przy klasycznym POS zwykle wystarcza kontrola wewnętrzna + przymiarka produktu.
Hybryda laser + CNC: wymiary z dwóch stanowisk muszą się spiąć w jednym detalu. Ustalamy bazę pomiarową (która krawędź jest referencją) przed startem.
Brief: DXF/STEP + PDF z krytycznymi, materiał, grubość, ilość → wycena. Usługa: Frezowanie CNC · park maszyn.
Najczęstsze źródła reklamacji wymiarowej
Nieoznaczona skala w PDF. Wymiar „około” bez próbki SKU. Mieszanka dwóch rewizji pliku w jednej paczce. Zmiana freza w trakcie fali. Każdy z tych punktów da się wyciąć procedurą — i właśnie dlatego je spisujemy.
Częste pytania
Jaka dokładność „w folderze”?
Podajemy realistyczne tolerancje montażowe dla tworzyw. Krytyczne pasowania oznacz — wtedy mierzymy je w pierwszej kolejności.
Czy CNC zawsze lepsze od lasera?
Nie. Laser wygrywa estetyką krawędzi w typowych grubościach plexi. CNC — pogłębieniami i grubymi płytami.
Robicie protokół pomiarowy?
Przy wymagających detalach B2B — tak, w zakresie uzgodnionym w wycenie.
Następny krok
Oznacz krytyczne wymiary i wyślij plik na wycena. Usługa: Frezowanie CNC.
Baza pomiarowa musi być jedna: która krawędź jest zerem. Bez tego laserowy kontur i frezerskie gniazdo „nie spinają się” o milimetry, które merch zauważy.
Przy gniazdach pod szkło flakonu dodajemy luz świadomie: za ciasno rysuje opakowanie, za luźno produkt lata i spada. To nie jest tolerancja z normy stali — to decyzja produktowa.
Zmiana partii materiału (inna partia plexi, inny dibond) może wymagać korekty posuwu. Trzymamy spójność dostaw w ramach fali albo robimy kontrolę po zmianie arkusza.
Raport z pomiarów przy odbiorze przemysłowym spisujemy, gdy brief tego wymaga. Przy POS beauty zwykle wystarcza protokół wewnętrzny i akceptacja pierwszej sztuki zdjęciem.
Najdroższy milimetr to ten nieoznaczony na rysunku, o który spieracie się po produkcji. Oznaczcie krytyczne przed wyceną — wycena wtedy jest uczciwsza i szybsza.
CNC na dużym stole nie zwalnia z kontroli małych detali. Nesting optymalizuje materiał; jakość gniazda nadal zależy od narzędzia, mocowania i programu.
Jeśli detal idzie potem do klejenia, projektujemy krawędź pod spoinę. Dokładność freza bez planu klejenia kończy się szpachlowaniem estetyki na hali.
DXF + krytyczne wymiary + SKU do przymiarki → wycena. Frezowanie CNC.
Przymiarka SKU na hali przed falą jest tańsza niż wymiana gniazd w trzydziestu sklepach. Wysyłka produktu-referencji w briefie to nie fanaberia — to kontrola ryzyka.
Gdy klient podaje tolerancję ±0,1 mm na tworzywie dekoracyjnym bez uzasadnienia pasowania, dopytujemy o funkcję. Często wystarczy ±0,3–0,5 mm na wymiarze niekrytycznym.