Opublikowano 9 września 2021Zaktualizowano 7 listopada 20265 min czytania
Wycinanie CNC
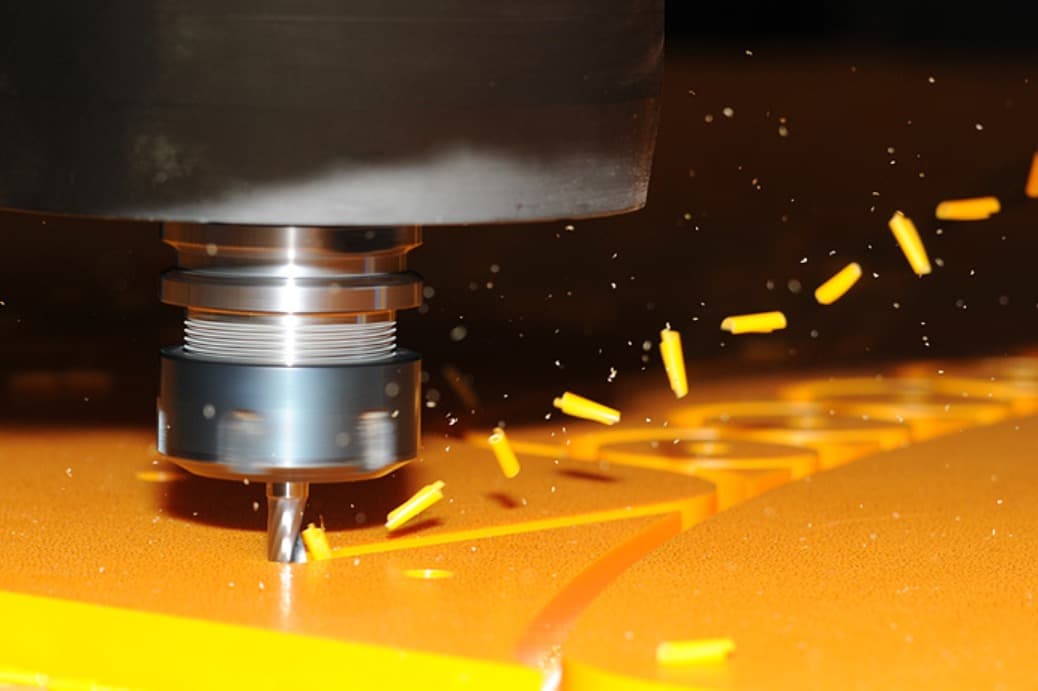
CNC bierze plik i frezuje kształt z powtarzalnością, której nie da ręczna piła. Od prototypu po serie — na jednej frezarce Kimla.
Autor: Marek Godlewski · Właściciel, Pleximade · LinkedIn
- CNC
- produkcja
- plexi
Po co CNC w pracowni plexi
Sterowanie numeryczne trzyma powtarzalność, pozwala gęsto układać detale na płycie i robić operacje, których laser nie lubi: pogłębienia, kieszenie, otwory montażowe w grubych płytach.
Obrabiamy plexi, poliwęglan, dibond, PCV, HIPS, sklejkę, MDF/HDF. Frezarka Kimla — pole 2100×3100 mm. Opis: Frezowanie CNC. Stanowisko: park maszyn.
Dla POS CNC oznacza te same gniazda od pierwszej do setnej sztuki. Dla osłon technicznych — otwory, które pasują do metalowego uchwytu bez piłowania na placu budowy.
Zalety, które widać w wycenie
Porównanie z typowymi oczekiwaniami klientów B2B:
| Oczekiwanie | Jak odpowiada CNC | Uwaga |
|---|---|---|
| Powtarzalność serii | Ten sam program, ten sam frez | Kontrola po obróbce i tak zostaje |
| Mniej odpadu | Nesting na dużym polu | Zależy od kształtu detalu |
| Złożone kształty | Kontur + kieszenie + otwory | Czasem łączymy z laserem |
| Grube płyty | Dobór freza i przejść | Laser może być niewystarczający |
| Dibond / sklejka / MDF | Codzienna robota na frezarce | Parametry pod materiał |
Przykłady z hali
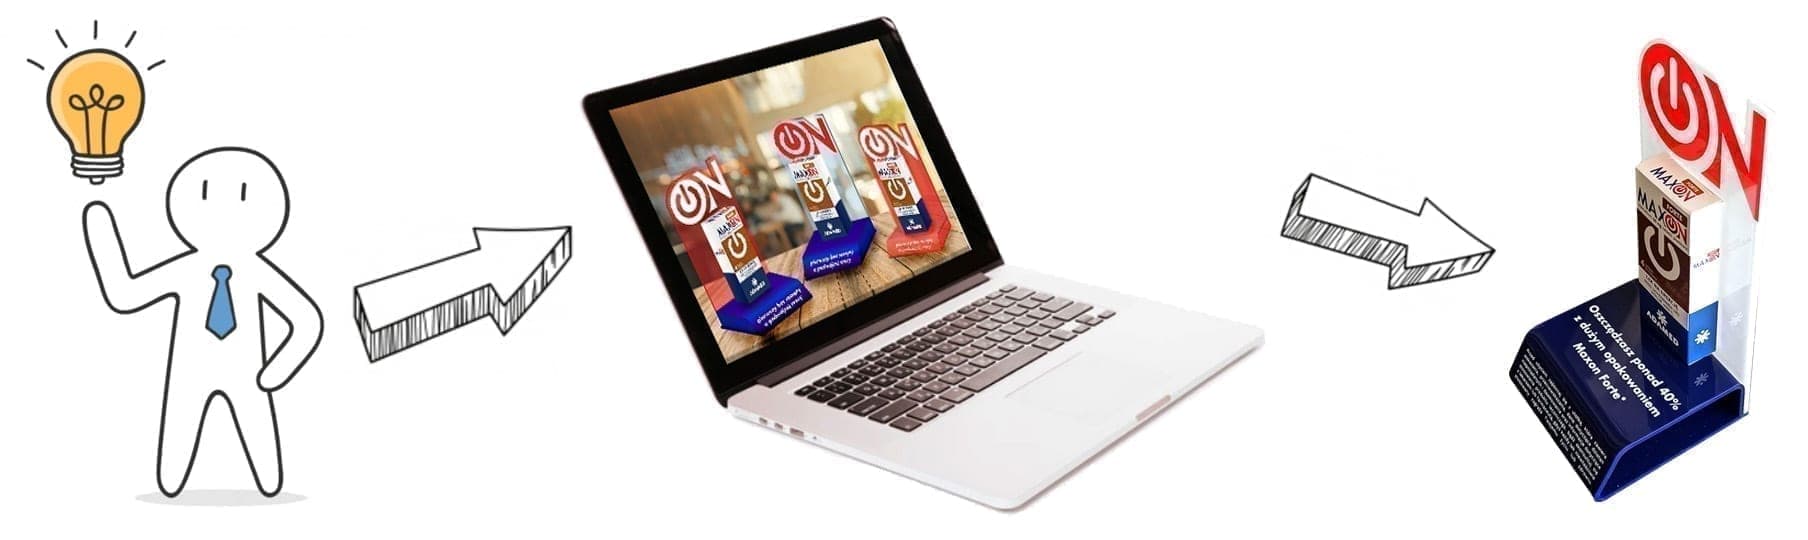
Header ekspozytora z dibondu: frez logo i otworów, potem LED i lico. POS: Materiały POS.
Pogłębione gniazdo pod elektronikę w grubym PMMA: CNC zamiast „próby lasera na siłę”.
Seria płytek montażowych ze sklejki pod stoisko: nesting, powtarzalne otwory, pakiet pod ekipę montażową.
Checklist pliku pod CNC
- DXF / AI / STEP — skala 1:1 mm
- Oznaczone operacje: kontur, kieszeń, otwór, pogłębienie
- Grubość i materiał płyty
- Które wymiary są krytyczne (pasowanie)
- Ilość i termin
- Czy detal idzie potem pod klejenie / UV / montaż LED
Frezy, chwyt, kontrola
Dobór freza zależy od materiału i operacji: kontur, kieszeń, fazowanie, otwór. Magazyn narzędzi i stół próżniowy pozwalają przechodzić między plexi a dibondem bez półdnia chaosu.
Przed serią robimy przejście próbne i mierzymy krytyczne wymiary. Przy gniazdach POS przymiarka SKU wygrywa z samym rysunkiem PDF.
Zużycie narzędzia i temperatura hali wpływają na odchyłki. Dlatego nie puszczamy setki sztuk „na ślepo” po pierwszym przejściu programu.
CNC w POS i poza POS
W POS: gniazda, headery z dibondu, otwory pod LED i łączniki. Poza POS: osłony, płytki montażowe, detale pod maszyny klienta.
Często łączymy CNC z laserem w jednym zleceniu — frez robi to, czego laser nie powinien, laser domyka estetykę cienkiej plexi.
Jeśli dostajecie od konstrukcji metalowej rysunek z tolerancjami IT, oznaczcie które są krytyczne. Resztę trzymamy w sensie montażowym typowym dla tworzyw.
Od programu do pakowania
Po akceptacji wyceny przygotowujemy strategię frezowania, dobieramy narzędzia, uruchamiamy program, kontrolujemy detale krytyczne, czyścimy i pakujemy.
Przy elementach pod klejenie pilnujemy spasowania krawędzi. Przy elementach pod UV — powierzchni pod druk. Kolejność operacji ustalamy z góry.
Reklamacje wymiarowe zwykle biorą się z nieoznaczonych tolerancji albo z zmiany SKU po akceptacji pliku. Dlatego v3 produkcyjna musi być zamknięta świadomie.
Tolerancje, pasowania, dokumentacja
Tworzywa zachowują się inaczej niż stal. Tolerancje z rysunku maszynowego przenosimy rozsądnie: oznaczamy, co jest krytyczne (oś otworu, pasowanie w uchwyt), a co jest „wyczucie montażowe”.
Przy POS krytyczne jest gniazdo SKU i szerokość pod regał. Reszta może mieć większy luz, byle display stał stabilnie i wyglądał równo w rzędzie.
Dokumentacja po stronie klienta: najlepiej DXF/STEP + PDF z wymiarami. Sam PDF bywa niejednoznaczny przy skali. Sam JPG — prawie zawsze za mało.
Zmiana freza w trakcie serii bez kontroli to ryzyko skoku wymiaru. Dlatego serie trzymamy na ustalonym zestawie narzędzi i parametrach.
Jeśli detal ma iść do klejenia, projektujemy naddatki i krawędzie pod spoinę. Jeśli pod UV — pilnujemy czystości powierzchni po frezie.
Brief CNC: materiał, grubość, plik, krytyczne wymiary, ilość, termin. Resztę dopytamy. Frezowanie CNC · wycena.
Duże pole 2100×3100 mm pozwala frezować headery i płyty, które nie mieszczą się na małym stole. To ma znaczenie przy kasetonach i elementach stoisk.
Przy dibondzie pilnujemy kierunku freza i podparcia, żeby nie szarpać lica. Przy sklejce — włókien i odprysków na krawędzi widocznej.
Jeśli łączysz CNC z gięciem, kolejność jest ważna: najpierw kontur i otwory, potem gięcie, albo odwrotnie — zależnie od geometrii. Ustalamy to przed startem, nie w połowie serii.
Przy osłonach technicznych pytamy o rozstaw mocowań i dostęp serwisowy. Frezujemy otwory pod wskazane łączniki, nie „na oko według zdjęcia z telefonu”, jeśli da się dostać rysunek.
Short-run CNC lubi powtarzalny program: zmiana średnicy otworu w trakcie fali to nowa kontrola i ryzyko mieszanki sztuk w jednej dostawie. Dlatego v produkcyjną zamykamy przed startem całej ilości.
Po frezowaniu plexi często zostaje wiór i napięcia — czyszczenie i kontrola wizualna są częścią procesu, nie dodatkiem marketingowym.
Na wycena wystarczy plik i materiał; my dopiszemy frez, laser albo oba.
Linki
Usługa CNC: Frezowanie CNC. Laser uzupełniający: Cięcie plexi laserem. POS: Materiały POS. Park: park maszyn. Wycena: wycena.
Częste pytania
CNC czy laser do plexi?
Kontur i estetyka krawędzi w typowych grubościach → często laser. Pogłębienia i grubość → CNC. Często oba w jednym zleceniu.
Jaka dokładność?
Trzymamy tolerancje montażowe sensowne dla POS i osłon. Krytyczne pasowania oznacz w pliku — wtedy kontrolujemy je w pierwszej kolejności.
Minimum zamówienia?
Od 1 sztuki. Serie wyceniamy z nestingu i czasu programu.
Następny krok
Wyślij plik lub szkic na wycena. Usługa: Frezowanie CNC. Jeśli wahasz się z laserem: Cięcie plexi laserem.