
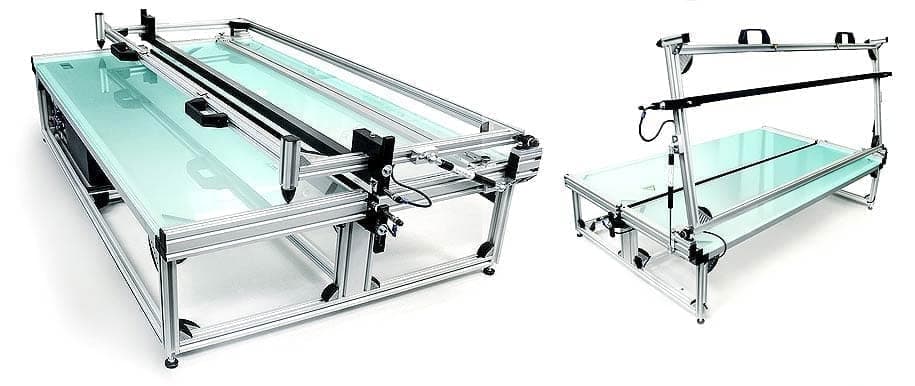
Giętarka do tworzyw
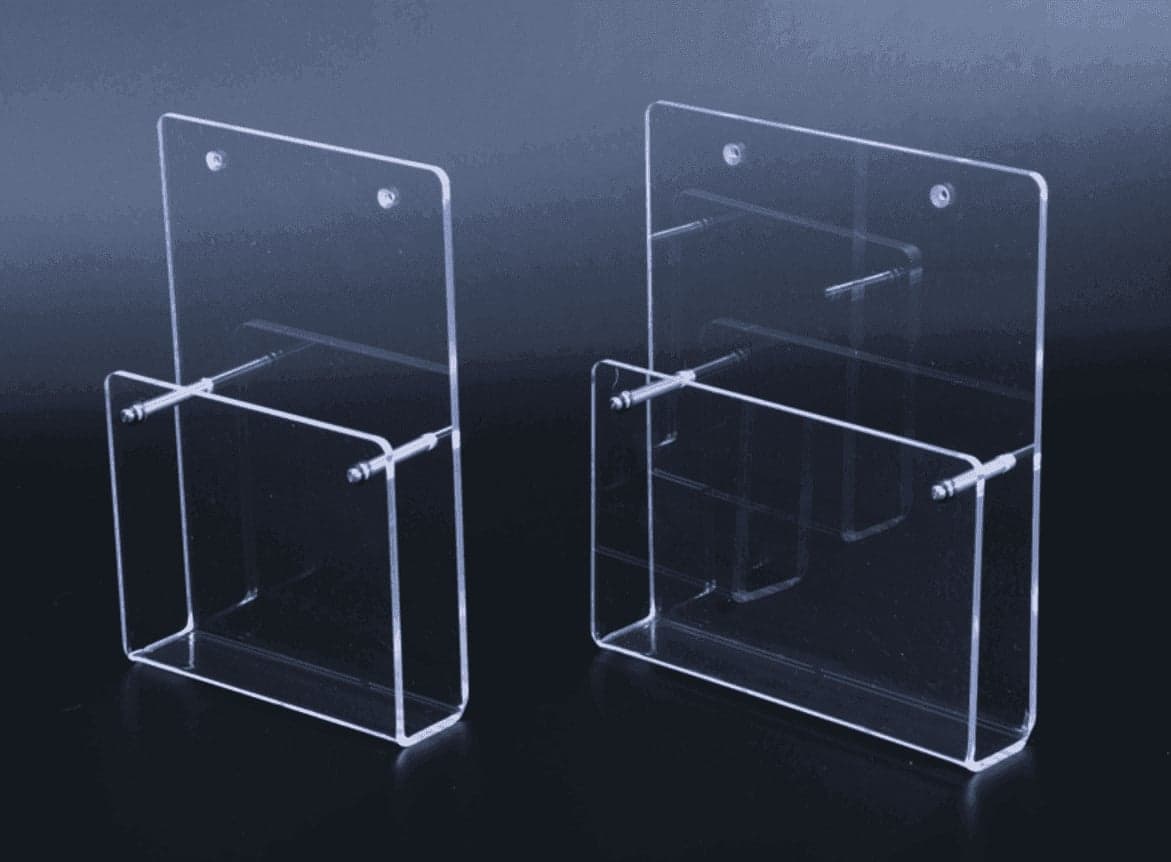
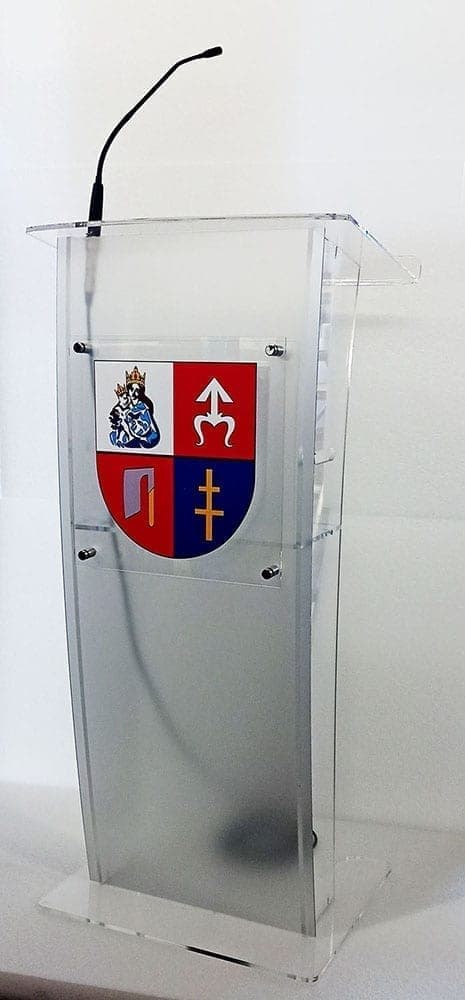
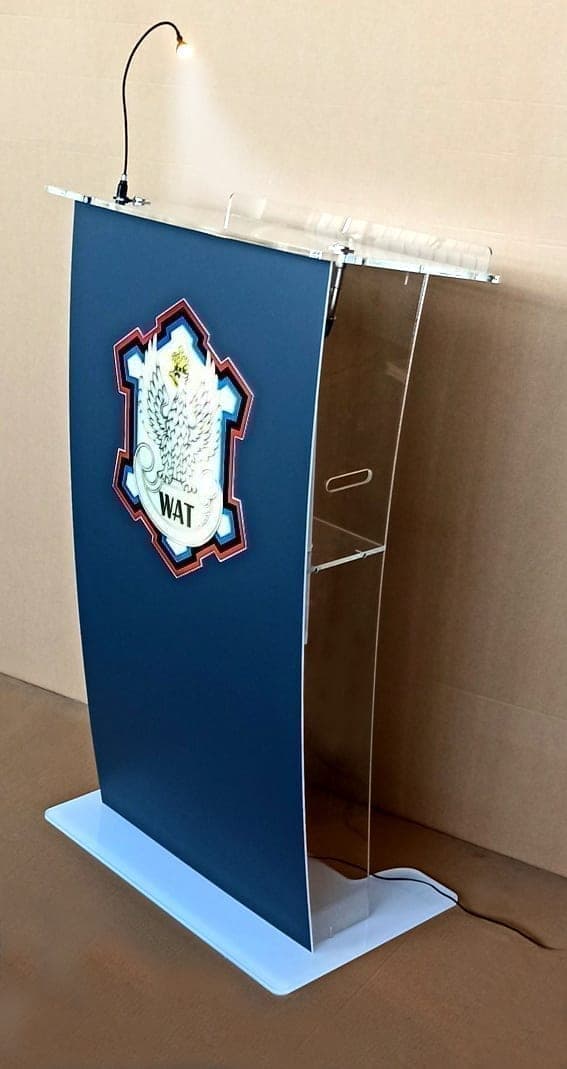
Giętarka formuje plexi, PCV, HIPS i poliwęglan w kąt z jednej formatki. Stojak, kieszeń albo bok mównicy nie musi składać się z kilku klejonych ścianek.
Najczęściej gniemy plexi 2–10 mm. Przy dłuższej linii i ostrzejszym kącie parametry (czas grzania, promień) ustalamy na próbce, zanim wejdzie seria. Po ustaleniu technologii kąt trzymamy w partii.
Formatkę wcześniej wycina laser CO2 albo frezarka Kimla w tej samej hali przy ul. Jagiellońskiej 88. Branding - druk UV albo grawer - dokładamy po gięciu, gdy projekt tego wymaga.
Powiązana usługa: Gięcie plexi
Parametry
- Rodzaj gięcia
- liniowe, termiczne
- Grubości plexi
- najczęściej 2–10 mm
- Materiały
- plexi, PCV, HIPS, poliwęglan
Jak idzie zlecenie
1. Kąt i formatka
Z briefu bierzemy wymiary, kąty i materiał. Jeśli jest plik, sprawdzamy kontur. Jeśli nie ma - wystarczy szkic z wymiarami półki i wysokości.
2. Cięcie przed gięciem
Laser albo CNC wycina formatkę. Otwory i wycięcia, które mają zostać na płaskim polu, robimy przed podgrzaniem, żeby nie wracać frezem na już zgięty detal.
3. Gięcie i kontrola sprężynowania
Giętarka ustawia kąt. Tworzywo po ostygnięciu lekko wraca - korygujemy to przy pierwszym kącie i powtarzamy ustawienie w serii.
4. Składanie z resztą zlecenia
Klejenie, druk UV albo montaż dokładamy, gdy kąt jest już zamknięty. Prosty gięty stojak A4: zwykle od ok. 80–250 zł netto, termin z gięciem 5–10 dni roboczych od startu produkcji.
Zdjęcia
Czego to nie robi
Gięcie liniowe nie zastąpi bryły z wielu ścianek ani frezowanego pogłębienia. Poza typowe 2–10 mm idziemy w klejenie formatek albo frez na Kimli 2100×3100 mm. Poliwęglan gnie się inaczej niż plexi - zakres potwierdzamy na briefie, a osłonę pod uderzenie częściej zostawiamy na CNC.
Zamiast tego: frezowanie CNC.
Pytania
Jakie grubości plexi gniecie w Warszawie?
Najczęściej 2–10 mm. Dłuższa linia gięcia i ostrzejszy kąt zawężają zakres - parametry dobieramy przy wycenie, nie z tabeli katalogowej.
Czy kąt jest ten sam w całej serii stojaków?
Tak, gdy technologia jest ustalona na próbce. Kąt i wymiary utrzymujemy w partii, żeby short-run POS nie rozjeżdżał się między punktami.
Czy najpierw drukujecie, czy najpierw gniecie?
Najpierw wycinamy formatkę, potem gniemy. Druk UV albo grawer dokładamy na czystej, już uformowanej powierzchni.
Realizacje z tej technologii
Potrzebujesz wyceny lub konsultacji technologicznej?
Wyślij wymiary, plik lub krótki brief - odpowiadamy w godzinach pracy pracowni.